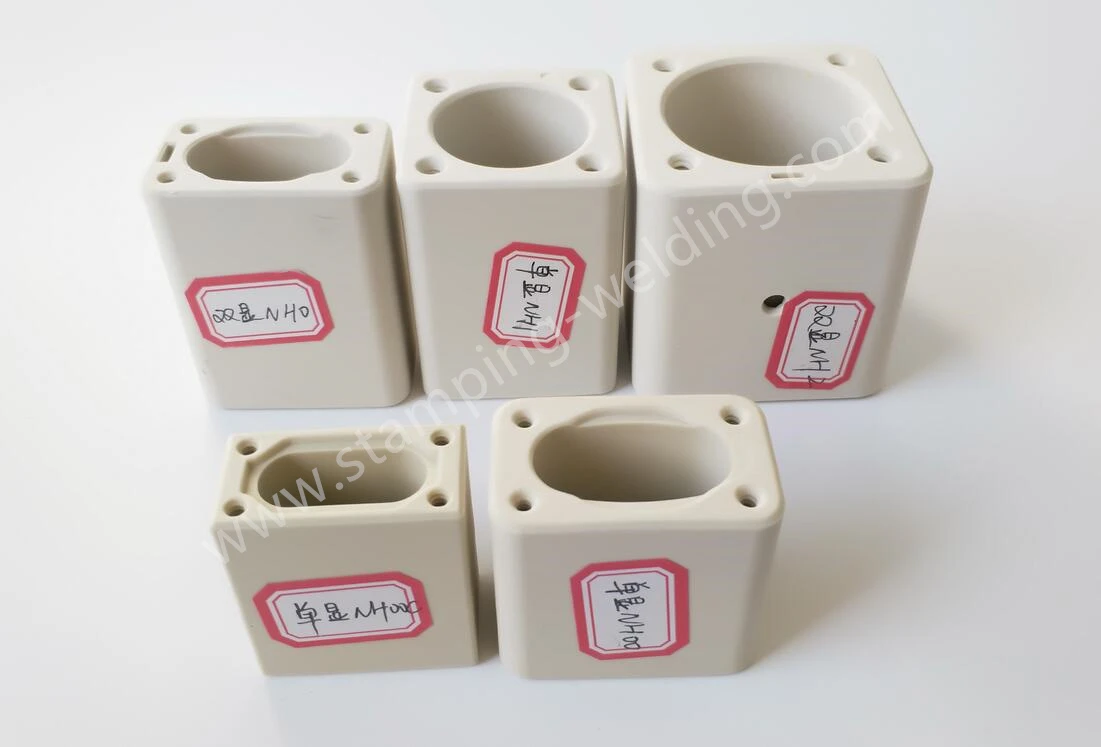
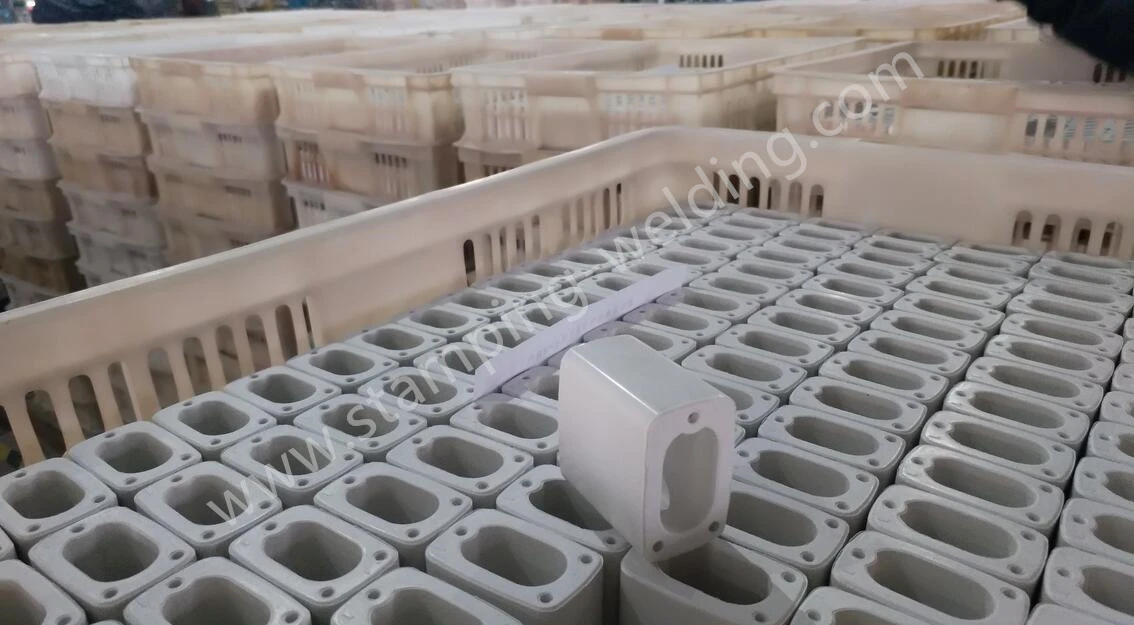
Hvert er framleiðsluferlið nýs orkuöryggis keramikhúss?
Apr 05, 2023
Hvert er framleiðsluferlið á nýju orkuöryggis keramikhlutanum?
Framleiðsluferli anýtt orkuöryggi keramikhúsgetur verið mismunandi eftir sérstökum efnum og hönnun öryggisins. Hins vegar er hér almennt yfirlit yfir dæmigerð skref sem taka þátt í framleiðslu á keramikhluta fyrir öryggi:
1-Undirbúningur hráefnis: Fyrsta skrefið er að velja og undirbúa hráefnin sem þarf í keramikhlutann, sem venjulega inniheldur blöndu af keramikdufti, bindiefnum og öðrum aukefnum. Þessi efni eru vandlega mæld og blandað í nákvæmum hlutföllum til að búa til einsleita blöndu.
2-Mótun: Næsta skref er að móta keramikblönduna í æskilegt form, sem gæti verið gert með ýmsum aðferðum eins og útpressun, sprautumótun eða pressun. Mótunarferlið er mikilvægt til að tryggja að endanleg vara hafi viðeigandi stærðir, styrk og rafmagnseiginleika.
3-Þurrkun: Eftir mótun er EV öryggi keramikhlutinn þurrkaður til að fjarlægja allan raka sem gæti haft áhrif á eiginleika þess. Þurrkunarferlið er venjulega gert í stýrðu umhverfi með vandlega stjórnað hitastigi og rakastigi.
4-Kveiking: Þurrkað keramikrörið er síðan brennt í ofni við háan hita, venjulega á milli 1000 og 1500 gráður á Celsíus. Þetta ferli skiptir sköpum til að umbreyta keramikblöndunni í fast, þétt og kristallað efni með æskilega rafeiginleika.
5-Frágangur: Eftir brennslu er keramikhlutinn skoðaður með tilliti til galla og ófullkomleika. Ef nauðsyn krefur getur það farið í fleiri vinnsluþrep eins og fægja, klippingu eða glerjun til að ná æskilegri yfirborðsáferð og stærð.
6-Prófun: Að lokum er fullunninn keramikhluti gefinn fyrir ýmsum prófunum til að tryggja að hann uppfylli tilgreindar kröfur um frammistöðu fyrir nýja orkuöryggið. Þessar prófanir geta falið í sér rafmagns-, vélrænni- og hitamælingar til að sannreyna virkni þess og áreiðanleika.